English
Hírek
Otthon / Hírek / Ipari hírek / Szivárgó kazán javítása: okok, diagnózis, javítási lépések az üzemekben
Az ipari kazán háza alatti tócsa ritkán csak vízvezeték probléma. A 60 t/h teljesítményű kokszolókemence füstgáz-hulladékhő kazánján a burkolat varrat mentén megjelenő víz általában három dolog egyikére utal: meghibásodott cső-cső hegesztésre, elvékonyodott economizer csőre vagy síró lyuktömítésre. Ez a három hiba szinte azonosnak tűnik a sétányról, és vadul eltérő összegekbe és leállási időbe kerül a javításuk.
A kísértés mindig ugyanaz: húzzon meg valamit, tartsa online az egységet, és foglalkozzon vele a következő tervezett leállás során. Pontosan így válik egy négy órás szivárgó kazán-javítási munkából háromhetes csereprojekt, gyártási bírsággal.
Tehát először itt a következtetés. Álljon meg, izolálja és keresse meg a helyét, mielőtt bárki hozzáér egy csavarkulcshoz. Az ipari kazánoknál és a hulladékhő-kazánoknál a vízoldali szivárgások nagyjából kétharmada kis, kiszámítható helykészletről származik, és mindegyik helynek van egy preferált javítási módja, saját késleltetési tűréssel. A következőkben bemutatjuk, hogy mi okozza a szivárgást, hogyan diagnosztizálható biztonságosan, hogyan lehet összehasonlítani a javítási lehetőségeket az idő és a költség tekintetében, és milyen anyag- és tervezési megoldások tartják szárazon a kazánt a következő évtizedben.
Keresse meg a szivárgás forrását, mielőtt kinyitná az egyetlen szerszámosládát – a javítási módszert a hibamechanizmus határozza meg, nem pedig az, hogy hol csöpög a víz.
A kazán szivárgása nem véletlen. Korlátozott számú mechanizmus köré csoportosulnak, és mindegyik mechanizmus saját aláírást hagy a fémen. Ha meg tudja nevezni a mechanizmust, meg tudja jósolni a javítást, az állásidőt és annak valószínűségét, hogy a szivárgás ugyanott 12 hónapon belül visszatér.
| Szivárgás helye | Valószínűleg kiváltó ok | Első terepellenőrzés | Előnyben részesített javítás |
|---|---|---|---|
| Cső-cső hegesztés | Ciklikus hőtágulás, visszafogott hegesztési lábujj | Festékpenetrációs teszt, az ízület boroszkópja | Helyi hegesztési javítás plusz feszültségmentesítés |
| Economizer vagy levegő előmelegítő cső fala | Savas harmatponti korrózió, alacsony tápvíz pH | Ultrahangos falvastagság felmérés | Korrózióálló kivitelű metszet retube |
| Tűzoldali csőfelület a koromfúvó közelében | Hamuerózió, gőzvágás | Szemrevételezés az üzemszünet alatt | Hüvelyjavítás vagy egycsöves csere |
| Kézi nyílás és csatornatömítések | Elöregedett tömítés, egyenetlen csavarnyomaték, torz ülés | Alacsony nyomású utántöltés és ízületi megfigyelés | Új tömítés dokumentált nyomatéksorrenddel |
| Karima és csavaros csatlakozások | Csavarrelaxáció termikus kerékpározás alatt | Hőképalkotás, miközben a készülék meleg | Nyomaték újra a specifikációnak megfelelően, adjon hozzá rugós alátéteket |
| Kompenzációs hézagok és burkolat | Differenciált mozgás a fújtatón túl | Az út és a rés vizuális mérése | Tervezze újra a bővítőelemet |
| Fejlécek és lefúvató csövek | Kúszás, erózió-korrózió nedves gőztől | Keménységvizsgálat, ultrahangos vastagságtérképezés | Fejléc vagy csőszegmens csere |
Két gyors módszer a lista szűkítésére. Először kérdezze meg, mikor jelenik meg a szivárgás. A csak hidegindításkor megjelenő szivárgás összehúzódással kapcsolatos ízületi probléma; a terheléssel növekvő szivárgás általában korrózió vagy erózió, amelyet az áramlás és a hőmérséklet okoz. Másodszor, kérdezze meg, hol jön ki a víz a gázúthoz képest. A vízoldali meghibásodások átnedvesítik a külső burkolatot és a szigetelést, míg a tűzoldali csövek meghibásodásai gyakran fehér gőzként jelennek meg az égéstermékben, vagy a kéményhőmérséklet emelkedéseként, mielőtt víz látható.
A legtöbb kazán szivárgása a valós működési feltételek és az anyag-, tágulási vagy vízkezelési terv közötti eltérés tünete – nem arra utal, hogy valaki tíz évvel ezelőtt rosszul hegesztett.
A szivárgó kazán javítása jóval a hegesztőgép megérkezése előtt elkezdődik. Az alábbi sorrend az, amelyet az üzem karbantartó csapatainak ajánlunk, és úgy tervezték, hogy megvédje mind a személyzetet, mind a bizonyítékokat, amelyek megmondják, hogy valójában mi hibázott.
Megjegyzés a hidrosztatikai vizsgálathoz: a tervezési nyomás feletti vizsgálatnak követnie kell a vonatkozó szabályzatot és a kazán saját hitelesített dokumentációját, és a gázoldali csővezetékkel ellátott hulladékhő-kazánnál a gázút pozitívan le kell választani és át kell öblíteni a víz bevezetése előtt. Ennek a kanyarnak a levágása a leggyorsabb módja annak, hogy a karbantartási feladatot incidenssé változtassa.
A diagnosztikai folyamat nem papírmunka – a harmadik és a hatodik lépésben összegyűjtött üzemi adatok és vastagságtérkép dönti el, hogy a javítás egy évig vagy tizenöt évig tart.
Ha a karbantartási feljegyzések dátum helyett hely szerint vannak rendezve, szinte azonnal megjelenik egy minta. A kazánok véges számú gyenge ponttal rendelkező mérnöki szerelvények, és ezek a gyenge pontok következetesen viselkednek nagyon különböző iparágakban. Egy kokszolókemence-akkumulátor, egy szinterezőgép és egy erőművi kazán eltérő égéstermék-kémiával és eltérő terhelési profillal működik, de a szivárgási eloszlásuk feltűnően hasonló. A várható elosztás ismerete megváltoztatja a tartalékok készletezését, az ellenőrzési útvonal megírását és a karbantartó személyzet tájékoztatását a kimaradás előtt. Az alábbi diagram az ipari kazánok és a hulladékhő-kazánok vizsgálatából származó jelentett szivárgási helyek reprezentatív megoszlását mutatja be; az egyes üzemek tüzelőanyag, vízkezelés és munkaciklus tekintetében különböznek egymástól.
Jelentett szivárgási helyek az ipari kazánok ellenőrzése során (szemléltető megoszlás, az összes rögzített szivárgás százalékos aránya)
Az első dolog, amit a diagram elmond, az az, hogy az összes szivárgás nagyjából egyharmada a cső és a cső közötti csatlakozásnál található, amely az egyetlen hely a kazánban, ahol három különböző anyagot, három különböző tágulási sebességgel egyetlen visszafogott kapcsolatba hegesztenek. Ez a koncentráció nem gyártási hiba; ez a merev ízület ciklikus hőterhelésének természetes következménye.
A második, huszonhat százalékos klaszter az economizer és a levegő előmelegítő csöveket takarja. Ezek a komponensek a gázút hideg végén élnek, ahol a fémfelület hőmérséklete a savas harmatpont alá süllyed, így a kéntartalmú tüzelőanyagot tüzelő és alacsony kilépő gázhőmérsékletű kazán mindig először veszíti el a gazdaságosítóját. Ha az üzeme öt év alatt kétszer cserélte ki az economizer csöveket, akkor a probléma a felületi hőmérsékletkülönbség, nem pedig a csövek szállítója.
A harmadik csoport, a tömítések, fogantyúk és karimák tizenhét százalékban, a leginkább elkeserítő, mert szinte teljesen elkerülhető. Ezek a szivárgások az elöregedett elasztomerből, a csavarok egyenetlen nyomatékából, az eltorzult ülésekből és az ízületekből származnak, amelyeket nem specifikáció, hanem tapintás után húznak meg. Egyenként olcsón javíthatók, összességében pedig költségesek, mert mindegyik költsége egy elkülönítés, egy lehűtés és egy újraindítás.
A tűzoldali erózió a koromfúvók közelében tizenkét százalékot tesz ki. A minta itt erősen lokalizált: az erózió követi a gőzsugár útját, így a sérült csövek általában minden alkalommal ugyanazok a három-négy sorban állnak. A koromfúvó pozícióinak elforgatása vagy a kimaradások közötti fúvási sorrend beállítása általában jelentősen csökkenti ezt a számot.
A tágulási hézagok és a burkolat hét százalékot, a fejlécek és a lefúvató csövek pedig négy százalékot tesznek ki. Ezek az alacsony frekvenciájú, nagy következményű hibák. A szivárgó tágulási hézag károsítja a szigetelést és a burkolatot, de ritkán fenyegeti a nyomáshatárt, míg a csőfejben a kúszó repedés kényszerkiesés lehet, hosszú átfutási idővel a cserekovácsoláshoz.
Együtt olvasva a disztribúció egy egyszerű karbantartási stratégiát támogat. Az ellenőrzési költségvetés nagy részét a cső-cső-lemez csatlakozásokba, az economizer bankokba és a csavarkötésekbe fordítsa, mert ez a három terület hordozza a kockázat hetvenhét százalékát. Használja a fennmaradó erőfeszítést a vastagság feltérképezésére a csővezetékeken és a csővezetékeken, ahol a hibák ritkák, de súlyosak.
Ez azt is megmagyarázza, hogy a szivárgó kazánok javítására vonatkozó általános tanácsok miért okoznak oly gyakran csalódást. Az az üzem, amelyik a leállását burkolatjavítással tölti, miközben a gazdaságosító bemeneti hőmérséklete a harmatpont alatt marad, tizennyolc hónapon belül újra működni fog. A disztribúció megmondja, hol kell először keresni, az üzemi adatok pedig azt, hogy a szivárgás miért választotta ezt a helyet.
Három terület – a cső-cső-lemez csatlakozások, a hidegvégű csőpanelek és a csavarkötések – a kazán szivárgási kockázatának több mint háromnegyedét hordozza, így minden ellenőrzési költségkeret többségét megérdemlik.
Ha a mechanizmus ismert, a javítási lehetőségek gyorsan szűkülnek. Az alábbi összehasonlítás egy működő üzem szemszögéből készült, amelynek kétnapos javítás és hathetes csere között kell választania, és feltételezi, hogy a kazánkódot és a gyártói dokumentációt követik.
| módszer | A legalkalmasabb | Tipikus állásidő | Relatív költség | Reális élettartam |
|---|---|---|---|---|
| Helyi hegesztési javítás | Izolált hegesztési orr repedés, kis gödör vastag nyomású részen | 1-3 nap | Alacsony | 3-10 év, ha az okot megszüntetik |
| Cső dugulás | Egyedi meghibásodott csövek, a bank nagyjából tíz százalékáig | 1-2 nap | Alacsony | Határozatlan, de a kapacitás és az áramlási egyensúly csökken |
| Ujjozás | Erózió vagy korróziós sérülés rövid csőhosszon | 2-4 nap | Alacsony to medium | 2-6 év |
| Metszet retube | Több hiba egy bankban összpontosul | 1-3 hét | Közepes | 8-15 év |
| Teljes csőköteg csere | Elterjedt falvesztés vagy kötelességváltozás | 3-6 hét | Közepes to high | 15 év vagy több |
| Teljes egység csere | A héj, a dob vagy a fejrész sérülése; a kötelesség már nem felel meg a tervezésnek | 2-6 hónap, beleértve a gyártást | Magas | 20 év vagy több |
Három gyakorlati szabály ül az asztal mögött. Először is, a dugulás stabilizációs intézkedés, nem megoldás. Minden dugaszolt cső csökkenti a hőátadási területet és megemeli a füstgáz kilépési hőmérsékletét, ami viszont a többi csöveket közelebb tolja a harmatpontjukhoz. Csatlakoztassa a bank több mint tíz százalékát, és hatékonyan újratervezi a kazánt anélkül, hogy a tervezést elvégezné.
Másodszor, a hegesztési javítások csak akkor tartanak fenn, ha az eredeti repedést okozó rögzítést megoldják. A cső-cső kötésnél ez a tágulási ráhagyás, a cső-lyuk hézag és a hegesztés utáni hőkezelés ellenőrzését jelenti. Az ezt a három elemet figyelmen kívül hagyó javítás ugyanazon a lábujjnál megreped, általában egy éven belül.
Harmadszor, a javítás gazdaságosságát a szállított hő alapján kell megítélni, nem a javítási számlán. A szivárgó gazdaságosító, amely az újracsöves helyett bedugva van, megemeli a füstgáz kilépő hőmérsékletét, ami a kazán minden üzemórájában növeli az üzemanyag-fogyasztást. Egy folyamatosan tüzelő egységnél ez a büntetés két-három üzemi szezonon belül meghaladhatja a megfelelő retube költségét.
Dugaszolási és hegesztési vásárlási idő; csak a szivárgás mechanikai vagy kémiai okát megszüntető javítás vásárol megbízhatóságot.
Amikor a javításnak nincs értelme, a csere döntését az határozza meg, hogy a kazán hol helyezkedik el a folyamatban. A hulladékhő-kazánok nem felcserélhető termékek; minden konfiguráció hozzá van illesztve egy gázforráshoz, egy porterheléshez és egy hőmérsékleti profilhoz. Az alábbi szalag a szénkémiai, kohászati, energia- és ammóniagyárakban leggyakrabban meghatározott konfigurációkat sorolja fel.
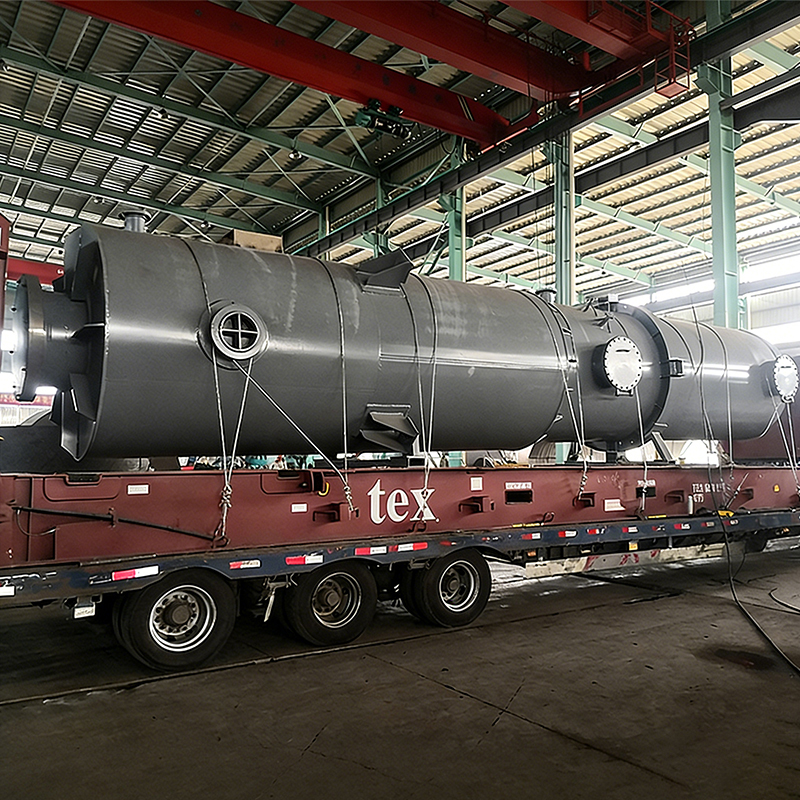
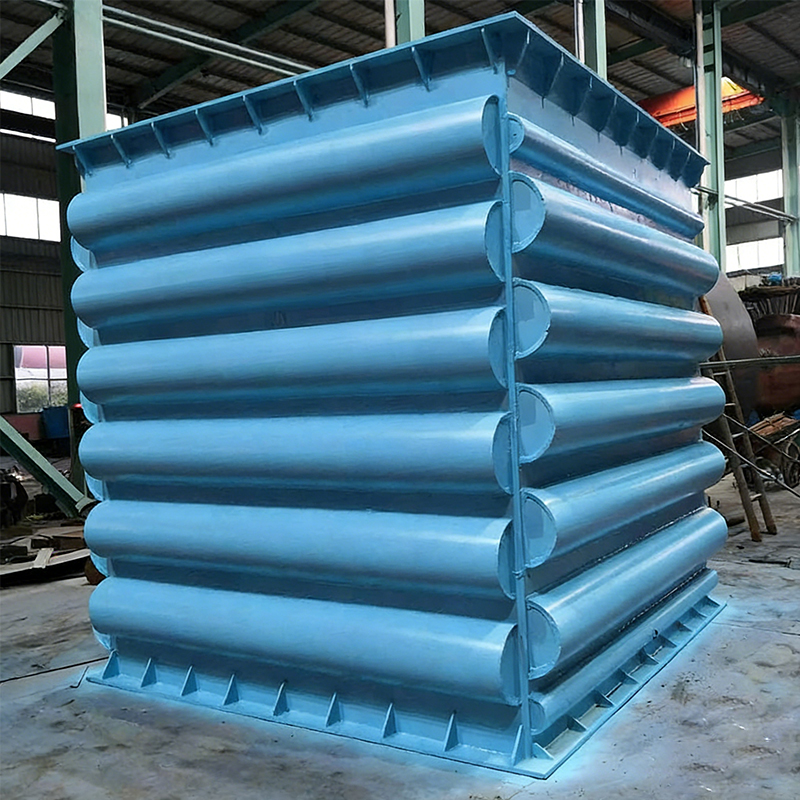 Koksz kemence füstgáz hulladékhő kazán A kokszolókemence füstgáz-hulladékhő kazán egy nagy hatásfokú, energiatakarékos berendezés, amelyet kifejezetten a kokszipar számára fejlesztettek ki. Célja a helyreállítás és a... Termék megtekintése →
Ezen pozíciók mindegyikénél tegye fel ugyanazt a négy kérdést, mielőtt árajánlatot kérne. Mi a tervezett gázáramlás és hőmérséklet-tartomány a bemenetnél, beleértve a felborult körülményeket is? Milyen a porterhelés és a szemcseméret-eloszlás a bemenetnél? Mekkora a kén- és nedvességtartalom, tehát a minimális fémhőmérsékletet beállító savas harmatpont? És valójában milyen leállással működik az erőmű, az adattáblán szereplő tartománytól eltérően?
A szállító kiválasztása ugyanolyan fontos, mint a konfiguráció. A hulladékhő kazán egy gázoldali hőátadó felülettel rendelkező nyomástartó edény, így a gyártónak mind a kazán, mind a nyomástartó edény szakképzettsége és gyakorlati tapasztalata szükséges az adott por- és korróziós környezetben. Az a beszállító, aki csak tisztagázos hőcserélőket épített, jellemzően alul határozza meg a csőtávolságot és a koromfújást, és az első szivárgás a második üzemévben jelentkezik.
Az árak összehasonlítása előtt párosítsa a kazán konfigurációját a folyamat helyzetével, a porterheléssel és a savharmatponttal – a konfigurációs hibákat nem lehet kedvezménnyel javítani.
Az ipari kazánok szivárgásmegelőzésének nagy része a rajzolás szakaszában történik, nem a karbantartó műhelyben. Három tervezési döntés végzi el a munka nagy részét: a fém hőmérsékletének a savas harmatpont feletti tartása, a differenciális tágulást toleráló csatlakozási kialakítás kiválasztása és a gázsebesség korlátozása az első csősorokban.
A harmatponti korrózió a domináns mechanizmus az ökonomizátorokban és a levegő-előmelegítőkben. A mérnöki válasz a minimális fémhőmérséklet és a számított savharmatpont közötti dokumentált határérték, amely a teljes működési tartományban fennmarad, beleértve az alacsony terhelési körülményeket is. Az a kazán, amely teljes terhelésnél megtartja ezt a tartalékot, de negyven százalékos terhelésnél ez alá esik, akkor is meghibásodik, csak lassabban.
Ahol a hagyományos hegesztett economizer kötések magas hőmérséklettel, nagy porral és korrozív kondenzátummal küzdenek, a keményforrasztott szerkezetek másfajta kompromisszumot kínálnak. A nikkel alapú keményforrasztott economizer teljesen keményforrasztott cső-fej csatlakozást használ, amely eltávolítja a hosszú hegesztési szárat, amely a ciklikusan terhelt kötéseknél repedés-indítóként működik, és egyenletesebb érintkezést biztosít a cső és a borda között. A töltőfémet a korrózióállóság, nem pedig a hegesztés megkönnyítése érdekében választják ki, és a keletkező felület ellenáll a savas kondenzátumnak, amely megtámadja a füstgázút hideg végét.
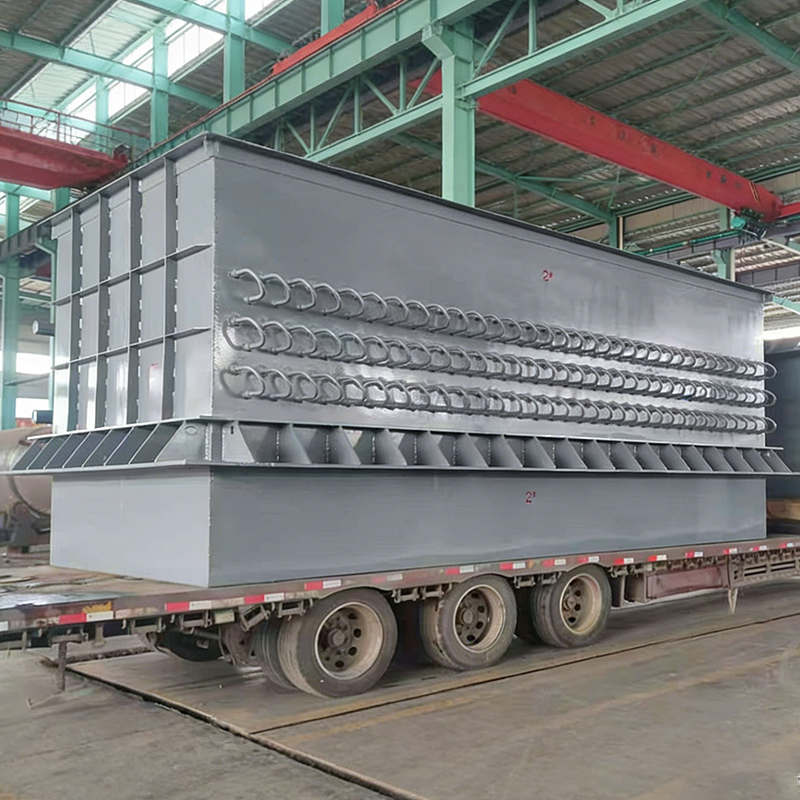
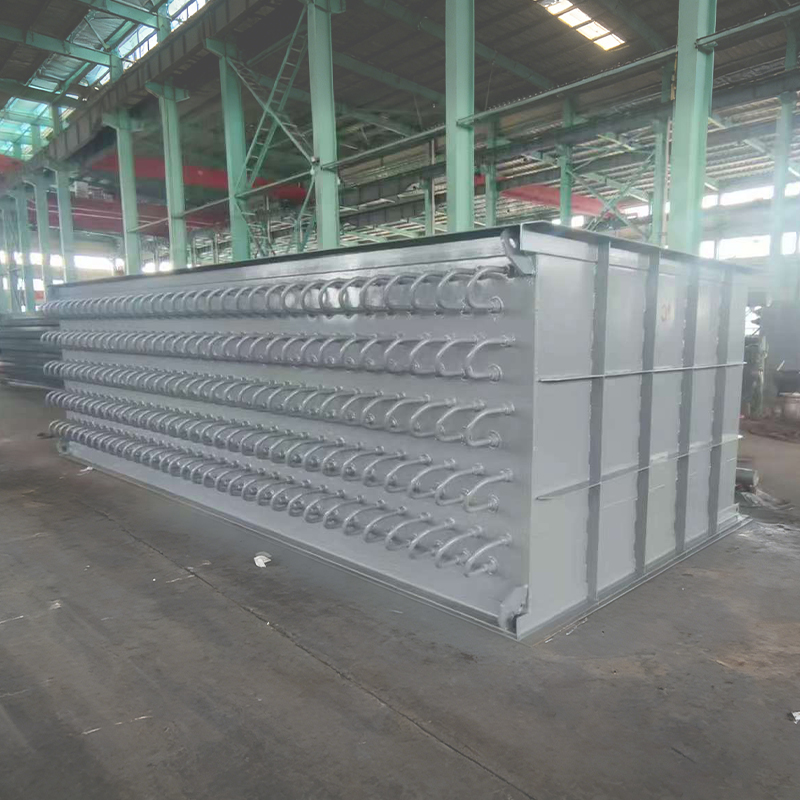 Nikkel alapú keményforrasztott Economizer Nikkel alapú keményforrasztott Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Termék megtekintése →
Ahol az égési levegő pusztán az égéstermék-maradék hővel való felmelegítése a követelmény, ott a levegő-előmelegítő a gazdaságosabb választás, feltéve, hogy a hideg véghőmérséklet-különbözet megmarad, és a gázoldali járatok az egész part szétszerelése nélkül tisztíthatók. A kettő közül a füstgázelemzés alapján kell kiválasztani, nem pedig a berendezéskatalógus sorrendjét.
Az erózió nagyjából a gázsebesség kockájával skálázódik, ezért a poros kazán első sorait kisebb sebességre kell tervezni, mint a köteg többi részét. A koromfúvó elhelyezése is számít: egy fúvó, amely évekig ugyanabban a csősorban irányítja a gőzt, egy előre látható csősort erodál, a kimaradások közötti sorrend forgatásával pedig olcsó módszer a kopás szétterítése.
A víz oldalon a szivárgást megakadályozó tervezési részletek kevésbé elbűvölőek, de ugyanolyan meghatározóak: a megfelelő dob belső részei a gőz átvezetésének elkerülése érdekében, megfelelő lefúvatási kapacitás az oldott szilárd anyagok szabályozására, és egy légtelenítő, amely valóban eltávolítja az oxigént, nem pedig az, amely csak a folyamatlapon van. A vízkémiai problémák hónapokkal később jelennek meg a cső felületén, és akkorra a károsodás már lokális gödrösödés.
A dokumentált hidegvég-hőmérséklet-különbözet és a differenciális tágulást toleráló csatlakozási kialakítás több szivárgást akadályoz meg, mint amennyit bármilyen karbantartási rendszer képes kijavítani.
A döntést négy szám alapján kell meghozni: a mért falvastagság a minimálisan szükségeshez viszonyítva, a szivárgások száma a jelenlegi üzemidőben az előzőhöz képest, a nyomás alatt álló alkatrészek hátralévő tervezési élettartama és egy nap kieső termelés értéke. Ha ezek a számok különböző irányokba mutatnak, használja az alábbi kritériumokat.
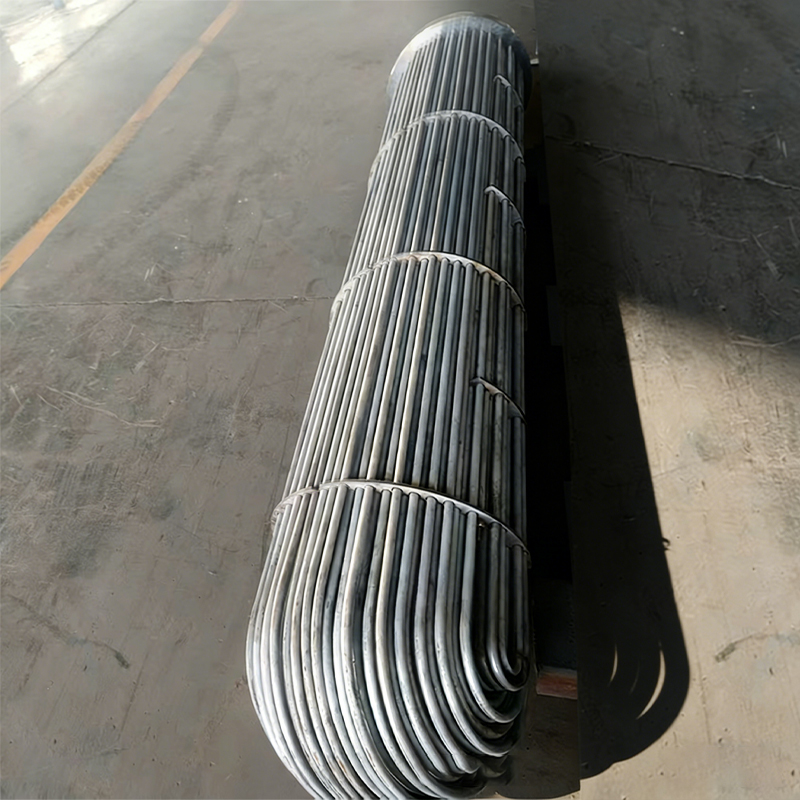 Shell és cső hőcserélő A Shell and Tube Heat Exchanger tipikus és univerzális ipari hőcserélő. Magszerkezete egy nagy héjból (héjoldalból) áll, amelyben a cső található ... Termék megtekintése →
| Javítás a helyén, amikor | Tervezze meg a cserét mikor |
|---|---|
|
|
A megtérülési számítást érdemes megfelelően elvégezni. A szivárgó economizer, amely arra kényszeríti az üzemet, hogy megkerülje a hőátadó felület egy részét, megemeli a füstgáz kilépő hőmérsékletét, és a visszanyerés elvesztésének minden foka óránként további üzemanyagot jelent. Szorozza meg ezt az órabüntetést az éves üzemórákkal, adja hozzá a jelenlegi egység által okozott nem tervezett leállások költségét, és hasonlítsa össze a teljes összeget egy cserebank szállítási árával, beleértve a telepítést is.
Sok folyamatos üzemű egységnél az aritmetika két-három éven belül a csere javára dönt, mégpedig még a termelési csúcsidőszakban bekövetkező kényszerleállás kockázatának számítása előtt. Ezzel szemben az évente néhány hetet üzemelő egységeknél a megfelelő vízkémiai összetételű helyben végzett javítás még egy évtizedig ésszerű választás maradhat.
Még egy változót érdemes megemlíteni: a rossz minőségű javítás költségeit. Az a hegesztés, amely átmegy a hidrosztatikai teszten, de feszültségkoncentrációt hagy a lábujjnál, ismét meghibásodik, és a második hiba általában többe kerül, mint az első, mert figyelmeztetés nélkül érkezik, és gyakran egy gyártási kampány során.
Cserélje ki, ha a szivárgási gyakoriság több sávban növekszik, és a falvastagság eléri a kód minimumát; csak akkor javítsa, ha a mechanizmus ismert, és a hátralévő élettartam lefedi a következő kimaradási ciklust.
A megjavított kazán csak akkor marad megjavítva, ha a szivárgásképződés három mozgatórugója a tervezési borítékon belül van. A vízkémia belülről szabályozza a falvesztés mértékét, a terhelési ciklus szabályozza a kifáradás okozta sérülések felhalmozódását az illesztéseknél, és az ellenőrzési időközök döntik el, hogy a következő szivárgást a technikus vagy a műszakkezelő találja-e meg az éjszaka közepén.
| Intervallum | Tevékenység | Felvétel | A szivárgási mechanizmus megoldva |
|---|---|---|---|
| Minden műszakban | Ellenőrizze a dobszint stabilitását, a lefújás működését és a látható szivárgást | Napló leolvasások és megfigyelések | Üzemeltetési kirándulások, tömítéssírás |
| Naponta | A tápvíz pH, vezetőképesség és oldott oxigén vizsgálata | Trenddiagram, nem csak egy érték | Vízoldali lyukkorrózió és lerakódás alatti korrózió |
| Hetente | A füstgáz kimeneti hőmérséklete és a kémény átlátszatlanságának ellenőrzése | Hőmérséklet a terhelési alapértékhez képest | Korai csőszivárgás, elszennyeződés és bypass |
| Havonta | A burkolatok, karimák és aknaajtók hőképezése melegen | Az előző hónapokhoz képest benyújtott képek | A kötés és a tömítés meghibásodás előtt szivárog |
| Éves leállás | Economizer és levegő előmelegítő bankok ultrahangos vastagságtérképezése | Rács-térképes leolvasások | Falvékonyodás a korróziótól és az eróziótól |
| Éves leállás | Festék áthatoló vagy mágneses részecskék vizsgálata cső-csőlap hegesztéseknél | Joint-by-joint rekordok | Fáradt repedés a visszafogott ízületeknél |
| 3-5 évente | Teljes nyomású alkatrész ellenőrzés, vágófej keménységi vizsgálata, tágulási hézag útmérés | Hiteles vizsgálati jelentés | Kúszás, tágulási túllépés, burkolat sérülés |
Két szokás teszi ezeket az intervallumokat hatékonnyá. Az első a mért értékek összehasonlítása egy terheléskorrigált alapvonallal, nem pedig egy rögzített riasztási értékkel, mivel a legtöbb szivárgás kis trendváltozásként jelentkezik, jóval azelőtt, hogy átlépne egy küszöbértéket. A második a vízkémiai korrekció beírása ugyanabba a munkarendbe, mint a mechanikai javítás, így a javítás és az ok együtt záródik ki.
A terheléses kerékpározás külön figyelmet érdemel. Minden indításkor és leálláskor teljes hőciklust alkalmaznak a cső-csőlemez csatlakozásokra, a fejlécekre és a tágulási elemekre, és a kifáradási sérülések felhalmozódnak, függetlenül attól, hogy milyen gondossággal végezték el a javítást. A szükségtelen ciklusok számának csökkentése és a rámpa sebességének a gyártó görbéjén belül tartása nem kerül semmibe, és közvetlenül meghosszabbítja a szivárgások közötti intervallumot.
Trendezze a kémiát és a kilépő gáz hőmérsékletét hetente – a szivárgó kazán szinte mindig trendváltozásként jelenik meg hetekkel azelőtt, hogy vízként jelenik meg a padlón.
Amint a döntés a javításról a cserére halad, gyakorlatiassá válik a beszerzési kérdés: ki tud olyan nyomóalkatrészt szállítani, amely illeszkedik a meglévő csatornákhoz, megfelel a vonatkozó kazán és nyomástartó edény követelményeknek, és a leállási ablakon belül érkezik? A válasz általában egy eredeti berendezés gyártója, nem pedig egy általános gyártóműhely, három okból.
Az első a minősítés. A hulladékhő-kazánbank nyomáshatár-elem, és a gyártónak szüksége van az Ön joghatóságára vonatkozó tervezési és gyártási jóváhagyásra. Kínában ez három osztályú nyomástartó edénygyártási engedélyt jelent a háztartási munkákhoz, valamint ASME bélyegzést az exportált berendezésekhez vagy nemzetközileg finanszírozott projektekhez. Egy általános acélgyártó nem szállíthatja törvényesen ezt az alkatrészt, bármilyen versenyképes is az árajánlat.
A második a folyamatismeret. A gázoldali hőátadó felületek bizonyos iparágakban meghibásodnak, és a kokszolókemence, szinterező és oxigénfúvott alkalmazásokat szállító gyártó már ismeri az eróziós és szennyeződési mintákat. Ez a tapasztalat megmutatkozik a csőtávolságban, a koromfúvó elhelyezésében, a tágulási hézag mozgásában és a hidegvégi hőmérsékleti sávban, amelyek mind nem láthatók az általános elrendezési rajzon, de meghatározóak a használat során.
A harmadik a szállítási terjedelem. A szivárgás javításához vagy cseréjéhez általában több kell, mint egy köteg: csatornamódosításra, szerkezeti támasztékokra, szigetelésre, tűzálló részletekre, műszercsapolásokra és üzembe helyezési támogatásra van szükség. Ha egyetlen beszállítóval dolgozik, aki tervez, gyárt, telepít és üzembe helyez, eltávolítja a három vagy négy különálló vállalkozó közötti interfész kockázatát.
A potenciális beszállítók értékelésekor követelések helyett inkább bizonyítékokat kérjen: nyomástartó edények és kazánok írásbeli minősítését, a házon belüli gyártóberendezést, amely meghatározza az elérhető kötésminőséget, valamint referencialistát az összehasonlítható gázkörülményeket működtető üzemekből. A saját keményforrasztó kemencével, bordás tekercselési kapacitással és hőcsöves gyártósorral rendelkező gyártó közvetlenül irányítja azokat az illesztéseket, amelyek a legtöbb hidegvégi szivárgást okozzák, ami jelentős különbség az ezeket a műveleteket alvállalkozói szerződést szerző beszállítóktól.
A nemzetközileg működő üzemek esetében a beszerzési megbeszélésnek meg kell erősítenie a dokumentációs gyakorlatot is: anyagtanúsítványok, hegesztési eljárás specifikációk és minősítési jegyzőkönyvek, roncsolásmentes vizsgálati jegyzőkönyvek, hidrosztatikai vizsgálati tanúsítványok és építési rajzok. Ezeket a dokumentumokat az ellenőr kéri, és hiányuk a berendezés helyszínre érkezése után sokáig késleltetheti az üzembe helyezést.
Végül az árat összköltség alapján kell értékelni, amely magában foglalja a szállított hővisszanyerő teljesítményt, a karbantartási beavatkozások közötti várható intervallumot és a szállító válaszidejét a tartalék alkatrészekre. Egy olcsóbb csomag, amely tizennyolc hónapon belül bedugja a hideg végét korróziós termékekkel, egyáltalán nem olcsóbb.
Nyomóalkatrészek forrása minősített kazán- és nyomástartó edénygyártótól, házon belüli közös gyártással – a dokumentáció és a fuga minősége a szállítást követően nem ellenőrizhető az alvállalkozói munkába.
Az ellenőrzési és javítási munkák százai során ugyanaz az öt hiba ismétlődik. Mindegyik elkerülése olcsó, és költséges megismételni.
Ezen hibák mindegyikének van egy rövid távú logikája – időkényszer, költségvetési nyomás, egy kimaradási ablak, amely már csúszik. A probléma az, hogy a hiba költsége a következő karbantartási költségvetésbe kerül, gyakran egy termelési kampány során, amikor az üzem a legkevésbé engedheti meg magának a nem tervezett leállást.
Egy egyszerű fegyelem megoldja a legtöbbet: a javítás lezárása előtt rögzítse a mechanizmust, a javítási módot, az azt indokoló mérést és a működési változtatást, amely megakadályozza a megismétlődést. Tíz percnyi dokumentáció a javítás végén az üzem számára elérhető legolcsóbb megbízhatósági beruházás.
Minden szivárgásjavítást rögzíteni kell egy rögzített mechanizmussal és a megfelelő működési változtatással – különben ugyanazt a szivárgást egyszerűen egy későbbi időpontra tervezik.
Két oldalt érdemes nyitva tartani, amíg a javítási vagy cseredöntés készül:
Mindkét oldal ugyanazt a kiindulópontot feltételezi, mint ez a cikk: értse meg a mechanizmust, majd válassza ki a felszerelést.
A jó beszerzési döntések egyértelmű meghibásodási mechanizmussal kezdődnek – a gázelemzést, a vastagságtérképet és a szivárgási előzményeket az első szállítói beszélgetéshez hozzák.
A szivárgó kazán javítása döntési sorrend, nem egyetlen feladat. Határozza meg a helyet, erősítse meg a mechanizmust, válasszon olyan javítást, amely megszünteti az okot, és rögzítse a működési változást, amely megakadályozza, hogy visszatérjen. Amikor a vastagsági adatok és a szivárgási gyakoriság azt jelzik, hogy az egység elkészült, a cserét mérnöki projektként kezelje folyamatpozícióval, porterheléssel és savas harmatponttal, és adja meg a berendezést ezekhez a számokhoz képest a katalógusoldal helyett.
Azok az üzemek, amelyek ezt a sorrendet követik, általában kevesebb szivárgást, rövidebb leállásokat és hosszabb időközt tapasztalnak a nagyobb beavatkozások között. Azok az üzemek, amelyek a mechanizmus helyett a vizet üldözik, ugyanazt a szivárgást látják újra, általában nem sokkal a következő újraindítás után, és általában a termelési év legkevésbé megfelelő pillanatában. A kettő közötti különbség nem a költségvetés; ez a kérdések feltevésének sorrendje.
Kérdezzen a mechanizmusról a módszer előtt, és a kialakításról az ár előtt – ez a rendelés önmagában megakadályozza a legtöbb ismétlődő kazánszivárgást.
Segítünk a siker felé haladni.

Maqiao North High-tech ipari agglomerációs zóna, Jingjiang City, Taizhou City, Jiangsu tartomány

+86-18752676699 / +86-13961025664