English
Hírek
Otthon / Hírek / Ipari hírek / Hogyan takaríthatják meg a kohászati hulladékhő-kazánok az üzemi energiaköltségeket?
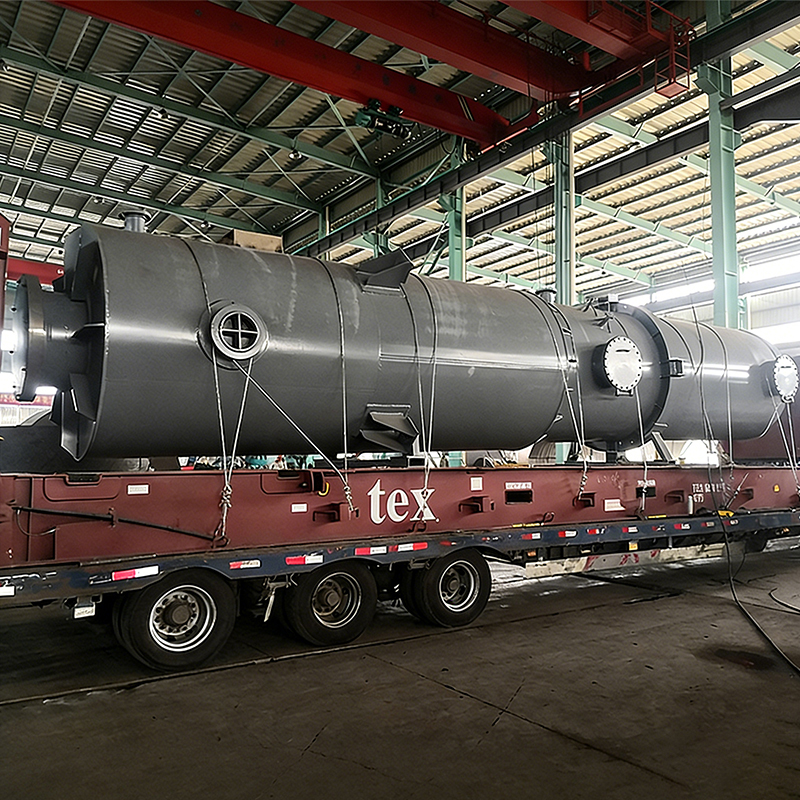
A kohászati hulladékhő-kazánok 15-40%-kal csökkenthetik az üzem teljes energiafogyasztását, és évente több százezer dollárral csökkenthetik az üzemanyagköltségeket. A nagyolvasztókat, elektromos ívkemencéket, szinterelő vezetékeket vagy kokszolókemencéket üzemeltető létesítményekben folyamatosan hatalmas mennyiségű, magas hőmérsékletű füstgáz távozik – és külön ipari hulladékhővisszanyerő rendszer nélkül ez a hőenergia egyszerűen elveszik a légkörbe. Egy megfelelően megtervezett hővisszanyerő kazán felfogja ezt az egyébként elvesztegetett hőt gőz vagy forró víz előállítására, amely aztán turbinákat hajthat, előmelegítheti az égési levegőt, vagy közvetlenül szolgáltathatja a folyamat fűtését. Az eredmény az energiaráfordítás mérhető, tartós csökkenése, alacsonyabb szén-dioxid-kibocsátás és jobb szabályozási megfelelés. Ez a cikk elmagyarázza, hogyan működnek a kohászati hulladékhő-kazánok, mit nyernek vissza, hogyan válasszuk ki a megfelelő rendszert, és mit kínál a Jiangsu Shineng Chemical Equipment Co., Ltd., mint speciális kohászati hulladékhő-kazánszállító.
A kohászati eljárások a nehézipar legenergiaigényesebb műveletei közé tartoznak. Egy tipikus acélgyár, amely 4-6 GJ energiát fogyaszt egy tonna nyersacél előállítása után, ennek az energiának 30-50%-át hőveszteségként visszautasítja – ez a legnagyobb rész, amely a füstgázkéményeken keresztül távozik. Egy közepes méretű, évi 1 millió tonnát termelő acélgyárban mérve ez évente több petajoule elpazarolt hőenergiát jelent. Ipari földgázárak mellett ennek a veszteségnek a 20%-ának egy füstgáz-hulladékhő-visszanyerő berendezéssel történő megkötése is évi 1 millió USD-t meghaladó megtakarítást jelenthet.
A közvetlen üzemanyagköltség-megtakarításon túl a vissza nem gyűjtött hulladékhő másodlagos szankciókat von maga után: a hűtőrendszereknek nagyobb hőterhelést kell kezelniük, a légköri hőkibocsátás megemeli a környezeti hőmérsékletet az üzemben és környékén, és számos joghatóság szabályozói szigorítják a károsanyag-kibocsátási előírásokat, amelyek közvetve büntetik a termikus hatástalanságot. Egy jól megtervezett ipari hulladékhő-visszanyerő rendszer mindezeket a tényezőket egyszerre kezeli, így a kohászati üzemek üzemeltetői számára az egyik legjobban megtérülő tőkebefektetés.
A fenti diagram azt szemlélteti, hogy egy tipikus integrált acélgyárban – amely messze a legnagyobb egyedüli forrás – a füstgázelvezetés a teljes hőveszteség körülbelül 40%-át teszi ki. A második helyen a hűtővíz veszteség áll 24% körül, ezt követi a salakhő (16%), a felületi sugárzás (12%) és az egyéb veszteségek (8%). Ennek az elosztásnak a megértése kritikus fontosságú az üzemmérnökök számára, mert kiderül, hogy a füstgáz-hulladékhővisszanyerő berendezések biztosítják a beruházás legnagyobb megtérülését. A fennmaradó veszteségkategóriák, bár értelmesek, összetettebb vagy tőkeigényesebb megoldásokat igényelnek. Ezért a jó minőségű kohászati hulladékhő-kazán előnyben részesítése jelenti a legközvetlenebb utat az energiaköltségek csökkentéséhez. A füstgázhő felfogása és hasznosítása után a létesítmények újra befektethetik a megtakarításokat a következő legnagyobb veszteségforrás szisztematikus kezelésére.
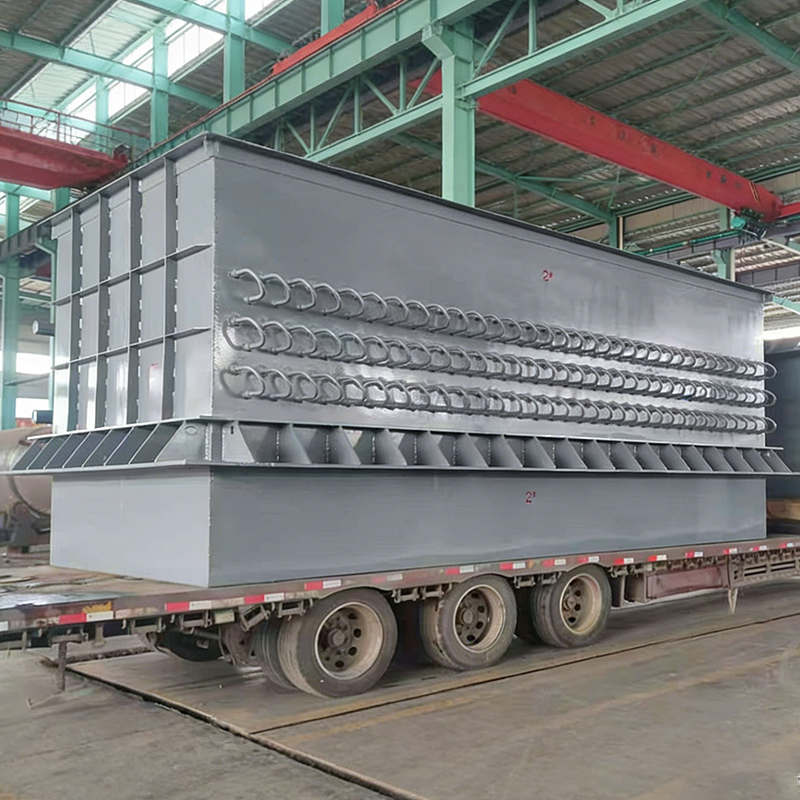
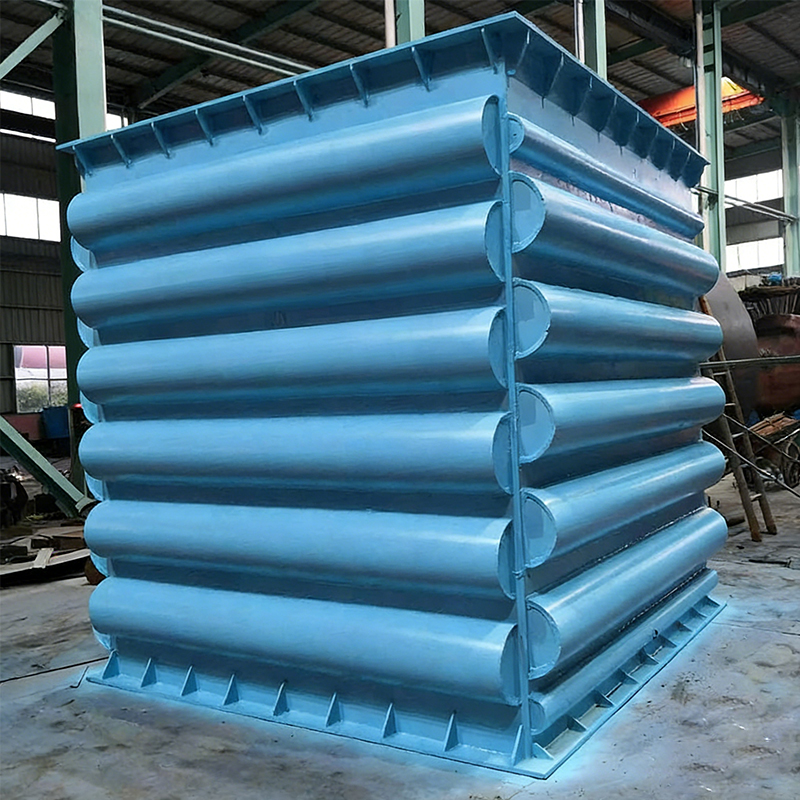
A hulladékhő-kazán – néha hővisszanyerő kazánnak vagy WHB-nek is nevezik – egy hőcserélő, amely az ipari folyamatok forró kipufogógázait használja fel gőz vagy meleg víz előállítására, anélkül, hogy további tüzelőanyagot égetne el. Kohászati alkalmazásokban a füstgáz hőmérséklete a kazán bemeneténél jellemzően 400°C és 1000°C között van, az upstream folyamattól függően. A kazán ezt a hőenergiát egy munkaközegnek (általában víznek) adja át, amely csöveken vagy tekercseken keresztül kering, és gőzkörülményekre emeli a későbbi felhasználáshoz.
Az alapvető kialakítás több hőátadó zónát tartalmaz:
A 2005-ben alapított Jiangsu Shineng Chemical Equipment Co., Ltd. komplett házon belüli képességeket épített ki, amelyek kiterjednek a hőcsövek fejlesztésére, a nikkel alapú keményforrasztásra és a nyomástartó edények gyártására – lehetővé téve mindezen alrendszerek szoros integrálását megbízható, egyedi tervezésű ipari hulladékhővisszanyerő berendezésekbe.
A különböző kohászati eljárások eltérő hőmérsékleti profillal, összetételű és porterhelésű füstgázokat állítanak elő. A megfelelő ipari hővisszanyerő kazánrendszer tervezésénél figyelembe kell venni ezeket a különbségeket. Az alábbiakban összefoglaljuk a főbb alkalmazásokat:
| Folyamat | Bemeneti gáz hőmérséklet (°C) | Porterhelés (g/Nm³) | Gőznyomás (MPa) | Tipikus hővisszanyerési arány |
|---|---|---|---|---|
| Nagyolvasztó (forró tűzhely) | 250-450 | 5-20 | 1,0 – 2,5 | 20-35% |
| Elektromos ívkemence | 400-900 | 10-50 | 1,0 – 4,0 | 25-40% |
| Kokszos sütő gáz | 700 – 1000 | 1-5 | 2,5 – 5,0 | 30-45% |
| Szinterező gép | 300-500 | 30-100 | 0,8 – 2,0 | 15-30% |
| Színesfém-kohászat | 600 – 1200 | 50-200 | 2,0 – 6,0 | 30-50% |
A színesfém olvasztási eljárások, mint például a réz és ólom olvasztása, kínálják a legnagyobb hővisszanyerési potenciált – gyakran 30-50%-ot – a rendkívül magas, 1000°C-ot meghaladó belépő gázhőmérséklet és a viszonylag alacsony por összetettsége miatt. A kokszolókemence-gáz hasonlóan kiváló visszanyerést eredményez. A szinterező gépek esetében a nagy porterhelés (100 g/Nm³-ig) a tervezési korlát: a kazánnak robusztus koromfúvással, meghosszabbított csősorral és hatékony portartályokkal kell rendelkeznie, hogy megakadályozzák a szennyeződést és fenntartsák a hőteljesítményt a berendezés élettartama alatt.
A fenti vonaldiagram összehasonlítja a hővisszanyerés hatékonysági trendjeit a tűzcsöves és vízcsöves hulladékhő-kazánok között 300°C és 1100°C közötti bemeneti gázhőmérséklet-tartományban. A vízcsöves konfigurációk magasabb hőmérsékleten folyamatosan felülmúlják a tűzcsöves kialakításokat, elsősorban azért, mert a vízcsöves kazánok rugalmasabb csőelrendezést, magasabb gőznyomást és jobb alkalmazkodást tesznek lehetővé a kohászati környezetben szokásos ingadozó gázviszonyokhoz. 1100°C-os bemeneti hőmérsékleten a vízcső WHB megközelítőleg 50%-ot érhet el, míg a tűzcsöves kivitel megközelítőleg 42%-ot. Alacsonyabb hőmérsékletű alkalmazásoknál azonban – például nagyolvasztó kályha 300–450°C-os elszívásánál – a teljesítménybeli különbség jelentősen csökken, és a tűzcsöves kialakítások előnyösebbek lehetnek egyszerűbb felépítésük és alacsonyabb karbantartási igényük miatt. Az üzemmérnököknek a specifikációk véglegesítése előtt ki kell értékelniük mindkét tervezési családot a konkrét folyamatadatok alapján.
A megfelelő ipari hővisszanyerő kazánrendszer kiválasztása egy kohászati üzem számára nem katalógusos kiválasztási feladat – alapos műszaki értékelést igényel. A következő paraméterek minden hiteles WHB-specifikáció alapját képezik.
Füstgáz térfogat és hőmérséklet profil
A füstgáz tömegárama (Nm³/h-ban vagy kg/s-ban) és a belépő hőmérséklet közvetlenül meghatározza a kazán hőterhelését. A szakaszos folyamatokban, mint például az elektromos ívkemencés acélgyártás, a gáz térfogata és hőmérséklete jelentősen ingadozik minden egyes hőcikluson belül. A WHB-t úgy kell megtervezni, hogy mind a csúcsidőszakokat károsodás nélkül, mind az alacsony terhelésű körülményeket kondenzációs problémák nélkül kezelje. Megbízható kohászati hulladékhő-kazán beszállító dinamikus hőmodellezést végez az üzemi keret megállapításához.
A füstgáz összetétele és porterhelése
A kohászati gázok gyakran tartalmaznak kénvegyületeket, halogéneket, nehézfémgőzöket és jelentős részecskéket. A kén-dioxid a savas harmatpont alatt (jellemzően 130-180°C a SO₂-koncentrációtól függően) kénsavat képezhet, ami súlyos korróziót okoz az alsó felületeken. A kazán kialakításának a gázoldali csőfelület hőmérsékletét a savas harmatpont felett kell tartania kéntartalmú környezetben. A nagy porterheléshez (30 g/Nm³ felett) széles csőosztás, hatékony koromfúvó rendszer és megbízható ürítő mechanizmussal rendelkező garatok szükségesek az áthidalás megakadályozása érdekében.
Kötelező Steam paraméterek
A visszanyert gőz tervezett felhasználása – akár energiatermelésre, folyamatfűtésre vagy üzemi közművekre – határozza meg a szükséges gőznyomást és hőmérsékletet. Az energiatermelő turbinák általában 4 MPa feletti nyomáson túlhevített gőzt igényelnek, míg a technológiai fűtési alkalmazások megelégedhetnek 0,5–2,0 MPa telített gőzzel. A kazán kialakítása és anyagválasztása közvetlenül ezekből a követelményekből következik. A nagynyomású edényeknek meg kell felelniük a nemzeti és nemzetközi nyomástartó edényekre vonatkozó szabványoknak – azon a területen, ahol a Jiangsu Shineng belső nyomástartó edénygyártási képessége jelentős mérnöki ellenőrzést biztosít.
Anyagválasztás a hosszú élettartam érdekében
A szénacél megfelelő mérsékelt hőmérsékleten és tiszta gázáramok esetén, de sok kohászati alkalmazáshoz ötvözött acél, rozsdamentes acél vagy nikkelalapú ötvözetek szükségesek a magas hőmérsékletű és korrozív zónákban. A magas hőmérsékletű zónák cső-cső csatlakozásait szigorú minőségellenőrzés mellett kell hegeszteni és bővíteni. A Jiangsu Shineng nikkel alapú keményforrasztási képessége, amelyet házon belül fejlesztettek ki két évtizeden keresztül, megfelel a hőcsőszerelvények és a magas hőmérsékletű hőcserélők legigényesebb csatlakozási követelményeinek.
Az energia- és költségmegtakarítás számszerűsítése: gyakorlati keret
Az üzemmérnököknek és a beszerzési csapatoknak konkrét pénzügyi adatokra van szükségük ahhoz, hogy igazolják a WHB-befektetést a menedzsment számára. A következő keret bemutatja, hogyan lehet számszerűsíteni a lehetséges megtakarításokat, példaként egy reprezentatív szinterezőgép-alkalmazást használva.
Példa: Szinterező gép 150 000 Nm³/h kipufogógázzal 380°C átlaghőmérsékleten.
Ez a példa azt szemlélteti, hogy a kohászatban az energiatakarékos hővisszanyerő rendszerek miért térülnek meg általában 2–3 éven belül – ez a 15–25 éves tervezett élettartamú tőkeberendezések lenyűgöző megtérülése. A szénkémiai és szintetikus ammóniaipar projektjei, ahol a Jiangsu Shineng is aktív, gyakran hasonló vagy gyorsabb megtérülést mutatnak a folyamatok folyamatos, magas hőmérsékletű jellege miatt.
A fenti oszlopdiagram reprezentatív egyszerű megtérülési időszakokat mutat be a hulladékhő-kazánok esetében öt fő kohászati és feldolgozóipari ágazatban. A színesfém-kohászat a leggyorsabban megtérül körülbelül 1,5 év alatt, a magas füstgáz-hőmérsékletnek és a kedvező gőztermelési gazdaságosságnak köszönhetően. A kokszolókemencék és a szinterező alkalmazások általában 2,0–2,3 év alatt térülnek meg befektetésükből, míg a szénkémiai és nagyolvasztó berendezések 2,5–3,0 év alatt. Ezek a számok folyamatos vagy közel folyamatos működést feltételeznek megfelelő gázviszonyok mellett – egy adott létesítmény tényleges megtérülése az éves üzemóráktól, a helyi energiaáraktól, a karbantartási költségektől és a kiválasztott ipari hulladékhő-visszanyerő berendezés tőkeköltségétől függ. Még a bemutatott leghosszabb megtérülési forgatókönyv is – a nagyolvasztó 3,0 éves – kivételes megtérülést jelent az általában 20 éves élettartamra tervezett ipari tőkeberendezések esetében.
A kohászati hulladékhő kazán nem működik elszigetelten. Ez egy szélesebb hő- és folyadékkezelési infrastruktúra része, amely jellemzően ipari nyomástartó edényeket, vegyszertároló tartályokat és összekapcsoló folyamatberendezéseket foglal magában. Ezeknek a támogató összetevőknek a megértése elengedhetetlen a teljes energia-visszanyerő telepítést tervező beszerzési csapatok számára.
Ipari nyomástartó edények
Bármely WHB szívében található gőzdob maga is nyomástartó edény, amelyet a nemzeti nyomástartó edények előírásai szerint terveztek és gyártottak (mint például a GB 150 Kínában, az ASME Section VIII Észak-Amerikában vagy a PED Európában). A gőzdobon kívül a WHB-rendszerben a műholdas nyomástartó edények jellemzően tápvíz-légtelenítőket, kondenzátumkezelésre szolgáló gyorsdobokat és gőzakkumulátorokat tartalmaznak az időszakos folyamatigények pufferelésére. Egy integrált tervezési és gyártási képességgel rendelkező kínai nyomástartó edénygyártó – mint például a Jiangsu Shineng – biztosítani tudja, hogy a rendszerben lévő összes nyomástartó edény egységes mérnöki szabványokat és minőségi nyomon követhetőséget biztosítson, leegyszerűsítve a beszerzést és a hatósági jóváhagyást.
Vegyianyag-tároló tartályok és ipari tárolótartályok
A szénkémiai és szintetikus ammóniaüzemekben – a Jiangsu Shineng két kulcsfontosságú piacán – a WHB gőzt táplál be egy olyan folyamatba, amelyhez vegyszertároló tartályokra is szükség van a nyersanyagok, intermedierek és termékek tárolására. Az ilyen környezetben lévő ipari tárolótartályoknak korrozív közegeket (ammónia, metanol, savak) magasabb nyomáson és hőmérsékleten kell kezelniük. A WHB-t és nyomástartó edényeit is gyártó vegyszertároló tartályok beszállítója optimalizálhatja a rendszerintegrációt, a karimaszabványokat és a csőelrendezéseket, csökkentve a tervezési órákat és a helyszíni telepítési költségeket.
A fenti radardiagram azt szemlélteti, hogy egy teljesen integrált beszállító – amely mély szakértelemmel rendelkezik a hulladékhő-kazánok tervezésében, a nyomástartó edények gyártásában, a hőcső-fejlesztésben, a tárolótartályok gyártásában, a vegyi folyamatok berendezéseiben és az egyedi gyártásban – mérhetően erősebb eredményeket hoz, mint a különálló szállítók portfóliója. A Jiangsu Shineng Chemical Equipment Co., Ltd. mind a hat képességdimenziót lefedi egyetlen létesítményből, amelyet 2005-ben alapítottak két évtizedes folyamatos termékfejlesztéssel. Ebben a profilban a legmagasabbra értékelt dimenzió a WHB Design 95%-kal, ami tükrözi a vállalat fő hangsúlyt a füstgáz-hulladékhővisszanyerő rendszerekre. Egyedi gyártási képesség (92%) és nyomástartó edénygyártás (90%) teszi teljessé a három legnagyobb erősséget. Az üzem üzemeltetője számára ez az integráció kiküszöböli a beszállítók közötti interfész-kezelési kockázatot, csökkenti a mérnöki koordinációs költségeket, valamint leegyszerűsíti a garanciát és a szervizelési felelősséget a berendezés teljes élettartama alatt.
A WHB teljesítményének fenntartása: Üzemeltetési és karbantartási szempontok
A jól karbantartott kohászati hulladékhő-kazán élettartama során a kezdeti tervezett hőhatásfok több mint 90%-át képes fenntartani. Megfelelő karbantartási program nélkül azonban nem ritka a 10-20%-os hatékonyságcsökkenés az első három évben, ami közvetlenül az energiamegtakarítások kiesését eredményezi. A következő műveleti gyakorlatok kritikusak.
Koromfújás és csőtisztítás
A hőátadó csövek felületén felhalmozódó részecskék a kohászati WHB-k teljesítményromlásának leggyakoribb oka. Már egy 1 mm-es vas-oxid por lerakódása is 15-25%-kal csökkentheti a helyi hőátbocsátási együtthatókat. A gőzt vagy sűrített levegőt használó automatikus koromfúvó rendszereket úgy kell programozni, hogy az adott folyamat tényleges porterheléséhez kalibrált időközönként működjenek. A tervezett karbantartási leállások során a kézi csőtisztítás is elengedhetetlen, különösen a konvekciós szakaszokban és az economizerben, ahol a legkifejezettebb a lerakódások felhalmozódása.
Vízkezelés és kazánkémia
A kazán tápvíz minősége közvetlenül befolyásolja a cső élettartamát és a vízoldali hőátadási teljesítményt. A kemény vízből (kalcium- és magnézium-karbonátok) kialakuló vízkő szigetelő réteget helyez a csövek belső felületére – a 0,5 mm-es kalcium-karbonát-réteg körülbelül 3-5%-kal növelheti az üzemanyag-fogyasztást (vagy csökkentheti a hővisszanyerést). A tápvízben oldott oxigén lyukkorróziót okoz. Az átfogó vízkezelési program, amely magában foglalja a lágyítást, a légtelenítést és a vegyszeradagolást (oxigénfogók, pH-kondicionálók, vízkőgátlók), ugyanolyan fontos, mint maga a kazán hardvere.
Monitoring és műszerezés
A modern ipari hulladékhő-visszanyerő rendszerek számára előnyös a kulcsfontosságú teljesítménymutatók folyamatos monitorozása: füstgáz hőmérséklet a kazán bemeneténél és kimeneténél, nyomásesés a csőpadokon, gőzkibocsátás, tápvíz áramlás és lefúvatási vezetőképesség. Ezeknek az értékeknek az időbeli változása lehetővé teszi a karbantartó csapatok számára, hogy korán észleljék a szennyeződést, a lerakódást vagy a mechanikai elhasználódást – még mielőtt jelentős teljesítménycsökkenést vagy berendezéskárosodást okoznának. A Jiangsu Shineng ipari hővisszanyerő kazánrendszereit műszerfúvókákkal és vezérlő interfészekkel tervezi, amelyek alkalmasak az üzemi DCS vagy SCADA rendszerekkel való integrációra.
Az 5. ábra szemlélteti az egyik gyakorlati szempontból legfontosabb összehasonlítást a WHB működésében: a karbantartott és a karbantartatlan rendszerek eltérő hatékonysági pályáit öt éves periódusban. Egy jól karbantartott hővisszanyerő kazán az ötödik évben megtartja eredeti hőhatékonyságának körülbelül 94%-át, ami csak a hőátadó felületek és a szigetelés szerény természetes öregedését tükrözi. Ezzel szemben egy karbantartatlan rendszer öt éven belül 75% alá csökkenhet, ami a tervezett energia-visszanyerő kapacitásának több mint egynegyedét jelenti. Egy évi 1,2 millió USD gőzértéknek megfelelő rendszer esetében ez a leromlás 300 000 USD vagy több éves megtakarítást jelent. Az adatok alátámasztják, hogy a karbantartási beruházások – koromfúvás, vízkezelés, csővizsgálat és műszerek karbantartása – nem opcionális rezsiköltség, hanem közvetlenül lehetővé teszik a WHB-beruházást elsősorban indokoló energiamegtakarítást.
A 2005-ben alapított Jiangsu Shineng Chemical Equipment Co., Ltd. a füstgáz-hulladékhővisszanyerő rendszerek és a vegyi folyamatok berendezéseinek vertikálisan integrált gyártójává fejlődött, amely Ázsiában, a Közel-Keleten és azon túl nemzetközi piacokra exportál. A vállalat versenyképessége több strukturális előnyön is alapul.
Teljesen házon belüli képességek
A gyártást kiszervező forgalmazókkal vagy projektintegrátorokkal ellentétben a Jiangsu Shineng teljes házon belüli tervezési és gyártási képességekkel rendelkezik: hőcsövek kutatás-fejlesztése és gyártása, nikkel alapú keményforrasztás magas hőmérsékletű kötésekhez, nyomástartó edények gyártása, beleértve a hidrotesztet és ellenőrzést, valamint ipari tárolótartályok gyártása. Ez azt jelenti, hogy az ügyfelek a kezdeti hőkezeléstől a végső gyári átvételi tesztig egyetlen mérnöki felelősséget kapnak.
Több iparágban szerzett tapasztalat
A Jiangsu Shineng ipari hulladékhő-visszanyerő berendezéseit a szénkémiai, kohászati, energiatermelési és szintetikus ammóniaiparban alkalmazzák. Minden szektor eltérő gázösszetételt, porjellemzőket és gőzigényi profilt mutat be. Ez az ágazatközi tapasztalat lehetővé teszi a mérnöki csapat számára, hogy előre jelezze azokat a problémákat, amelyeket az egyes iparágak beszállítói nem ismernek fel – mint például a kokszolókemence kátránylecsapódása és a kazáncsövek eltömődése közötti kölcsönhatás, vagy a kénben gazdag kohászati gázáramok savas harmatpont-kezelési kihívásai.
Egyedi tervezés szabványos gyakorlatként
A kohászati üzemek nem egységesek. Minden létesítménynek saját gázáramlási sebessége, hőmérsékleti profilja, helyszűke, gőzhálózati feltételei és szabályozási követelményei vannak. A Jiangsu Shineng megközelítése az egyedi vegyi reaktorok tervezését és gyártását, a kulcsrakész kémiai folyamatberendezéseket és az egyedi ipari vegyi reaktorok specifikációit tekinti standard szállítmánynak, nem pedig kivételnek. Minden WHB projekt a folyamatadatok részletes áttekintésével kezdődik, és az ügyfél nemzeti szabályozási kereteinek megfelelő dokumentációval ér véget – legyen szó kínai GB szabványokról vagy nemzetközi kódokról.
Export tapasztalat és nemzetközi szabványoknak való megfelelés
A tengerentúli piacokra sikeresen exportált Jiangsu Shineng tapasztalattal rendelkezik a tervek ASME, PED és más nemzetközi nyomástartó edények és hőcserélő szabványok szerinti adaptálásában. A nemzetközi beszerzési csapatok bizalommal léphetnek kapcsolatba azzal kapcsolatban, hogy a dokumentációt, az anyagok nyomon követhetőségét, az ellenőrzési jegyzőkönyveket és a harmadik fél tanúival kapcsolatos megállapodásokat a projektvégrehajtási folyamat rutin részeként kezelik.
Gyakran Ismételt Kérdések
1. kérdés: Mennyi a kohászati hulladékhő-kazán jellemző élettartama?
Egy jól megtervezett és megfelelően karbantartott kohászati hulladékhő kazán tervezési élettartama jellemzően 15-25 év. A tényleges élettartam nagymértékben függ a füstgáz korrozivitásától, a tápvízkezelési program minőségétől és a karbantartási ütemterv szigorúságától. A kritikus kopó alkatrészek – például a koromfúvó fúvókák, a csőlemez tömítések és a tűzálló bélésszakaszok – rendszeres időközönként 3-7 éves ciklusonként cserét igényelnek, de a fő nyomástartó edény és a csőköteg a tervezés teljes élettartama alatt működőképes maradhat, ha megfelelően működik. A Jiangsu Shineng hővisszanyerő kazánjait hozzáférhető csőkötegekkel és szabványos alkatrészméretekkel tervezi a jövőbeni karbantartás egyszerűsítése érdekében.
2. kérdés: A hulladékhő kazán utólag beépíthető egy meglévő kohászati létesítménybe, vagy új építést igényel?
A hulladékhő-kazán utólagos felszerelése egy meglévő üzembe teljesen kivitelezhető, és valójában a WHB-berendezések többsége is így történik. Az utólagos felszerelésnél a legfontosabb mérnöki korlátok a következők: a rendelkezésre álló lábnyom a meglévő csatornán és égéstermék-elvezetésen belül vagy mellett, a kazán és a vízkészlet további súlyának szerkezeti támogatása, az üzem meglévő gőzhálózatával való integráció vagy egy új gőzelosztó rendszer kialakítása, valamint a telepítés ütemezése a termelési leállások minimalizálása érdekében a csatlakozás során. A Jiangsu Shineng mérnöki csapata kiterjedt tapasztalattal rendelkezik az utólagos WHB projektekben, és 3D-s elrendezési tanulmányokat és szakaszos telepítési terveket tud készíteni a folyamatban lévő üzemi műveletek fennakadásának minimalizálása érdekében.
3. kérdés: Milyen füstgáz-porkoncentrációt képes kezelni egy kohászati hulladékhő-kazán?
A kohászati hulladékhő-kazánok nagyon széles porkoncentráció tartományának kezelésére tervezhetők, néhány gramm/normál köbmétertől a kokszolókemence-gáz alkalmazásokban egészen a 200 g/Nm³-ig vagy magasabb porkoncentrációig bizonyos színesfém olvasztási környezetben. Nagyobb porterhelés esetén a kazán kialakításának tartalmaznia kell szélesebb csőosztást (az áthidalás és eltömődés csökkentése érdekében), robusztusabb koromfúvó rendszereket, nagyobb kapacitású portartályokat megbízható ürítőszelepekkel és hozzáférhető tisztítási hozzáférést a karbantartáshoz. Egyes nagyon magas portartalmú alkalmazásokban a WHB előtt egy ülepítőkamra vagy ciklon előleválasztó ajánlott a hőátadó szakaszokba jutó részecsketerhelés csökkentése érdekében. Minden alkalmazásnak saját értékelésre van szüksége – a Jiangsu Shineng a szabványos tervezés előtti szakasz részeként por jellemzési felülvizsgálatot végez.
4. kérdés: Milyen gőznyomást és hőmérsékletet képes előállítani egy ipari hulladékhővisszanyerő kazán?
Az ipari hulladékhővisszanyerő kazánok a bemenő füstgáz hőmérsékletétől és a tervezett alkalmazástól függően széles nyomás- és hőmérséklet-tartományban gőz előállítására tervezhetők. Alacsony hőmérsékletű gázáramok (300–450°C) esetén a 0,5–1,6 MPa nyomású telített gőz a jellemző teljesítmény – alkalmas a folyamat fűtésére, légtelenítésére és az üzemi közüzemi ellátásra. A magasabb hőmérsékletű gázáramok (700-1200°C) lehetővé teszik a 3,5-10 MPa közötti túlhevített gőz előállítását, amely alkalmas gőzturbinás generátorok meghajtására és elektromos áram előállítására. A Jiangsu Shineng házon belüli nyomástartó edénygyártási képessége az alacsony nyomású tartályoktól a nagynyomású dobegységekig a teljes skálát lefedi, lehetővé téve a vállalat számára, hogy az ipari gőzigények teljes spektrumában kínáljon WHB-terveket.
5. kérdés: Hogyan befolyásolja a füstgáz összetétele (különösen a kéntartalom) a WHB tervezését és anyagválasztását?
A füstgázban lévő kénvegyületek – jellemzően a kén-dioxid (SO₂) és a kén-trioxid (SO₃) – jelentik a legjelentősebb korróziós kockázatot a WHB tervezésében. Amikor a füstgáz a savas harmatpont alá hűl (körülbelül 130 °C alacsony SO₃-koncentráció esetén, 160 °C-ra vagy magasabbra emelkedik megemelt SO₃ mellett), a kénsav lecsapódik a csövek felületén, és rövid időn belül súlyos korróziót okoz. A mérnöki válasz a következőket tartalmazza: a csőfal minimális hőmérsékletének harmatpont feletti fenntartása a tápvíz bemeneti hőmérsékletének és áramlásának szabályozásával; korrózióálló anyagok (zománcozott csövek, Corten acél vagy ausztenites rozsdamentes acélok) használata a legsérülékenyebb zónákban; és az economizer kimeneti hőmérsékletének megtervezése a savharmatpont feletti termikus sáv biztosítására. A Jiangsu Shineng speciális tervezési protokollokkal rendelkezik a kéntartalmú gázáramokra, amelyeket a szénkémiai és kohászati projektekben szerzett tapasztalatok alapján fejlesztettek ki.
6. kérdés: Milyen információkra van szükség egy kohászati hulladékhő kazánra vonatkozó műszaki ajánlat megszerzéséhez?
A hiteles műszaki javaslat elkészítéséhez a kohászati hulladékhő kazán beszállítójának legalább a következő folyamatadatokra van szüksége: füstgáz térfogatáram (Nm³/h) és tömegáram; égéstermék-hőmérséklet a kazán bemeneténél és a kémény maximális megengedett kimeneti hőmérséklete; a füstgáz kémiai összetétele (beleértve a SO₂-t, CO-t, CO₂-t, H2O-t, O₂-t és minden nyomnyi korrozív anyagot); porterhelés és részecskeméret-eloszlás; a szükséges gőzkibocsátási paraméterek (nyomás, hőmérséklet és áramlási sebesség); a növény magassága és a környezeti hőmérséklet tartománya; elérhető lábnyom méretek; valamint a betartandó nemzeti vagy nemzetközi nyomástartó edények és kazánok kódjai. A Jiangsu Shineng szabványosított folyamatadat-kérdőíveket biztosít, amelyek végigvezetik az ügyfeleket ezen az információgyűjtési folyamaton, a mérnöki csapat pedig készséggel segít az adatgyűjtésben, ha az üzem mérési rekordjai hiányosak.
Segítünk a siker felé haladni.

Maqiao North High-tech ipari agglomerációs zóna, Jingjiang City, Taizhou City, Jiangsu tartomány

+86-18752676699 / +86-13961025664
 Previous